لایههای کروسان
مشکلات تولید کروسان
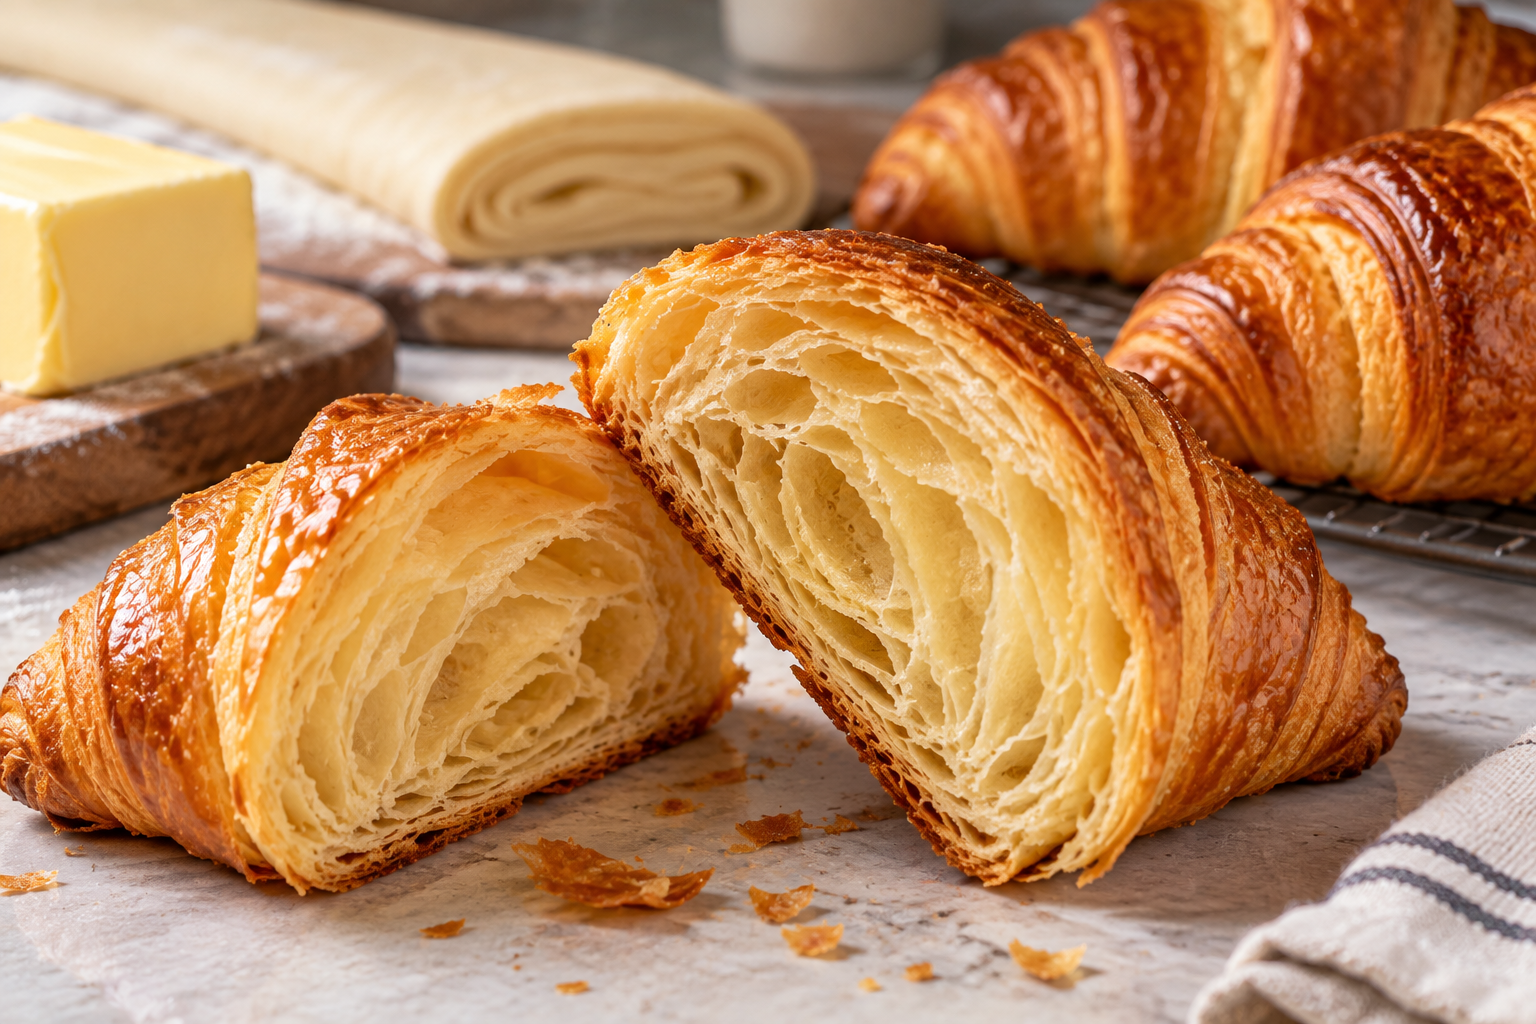
یکی از مهمترین نشانههای یک کروسان باکیفیت، لایههای مشخص و جدا از یکدیگر، پوسته ترد و بافت داخلی سبک و لانهزنبوری است. اما گاهی پس از پخت، بهجای این ساختار زیبا با کروسانی متراکم، نانیشکل و بدون لایههای مشخص روبهرو میشویم.
اما چرا لایههای کروسان از هم جدا نمیشوند؟ پاسخ این سؤال بیشتر به فرآیند لامینیشن، دمای کره و خمیر، تعداد تاها، استراحت، تخمیر نهایی و شرایط پخت مربوط میشود.
لایههای کروسان چگونه تشکیل میشوند؟
برای پیدا کردن علت مشکل ابتدا باید بدانیم ساختار لایهای کروسان چگونه ایجاد میشود.
در فرآیند لامینیشن (Lamination)، یک لایه کره بین خمیر قرار گرفته و خمیر طی چند مرحله باز و تا زده میشود. به این ترتیب تعداد زیادی لایه متناوب از خمیر و کره به وجود میآید.
هنگام پخت، آب موجود در کره و خمیر به بخار تبدیل میشود. این بخار به جدا شدن و بالا آمدن لایههای خمیر کمک میکند و در کنار فعالیت مخمر، ساختار سبک و ورقهای کروسان شکل میگیرد.
بنابراین هر عاملی که باعث شود کره پیش از پخت از میان لایهها خارج، جذب خمیر یا تکهتکه شود، میتواند ساختار لایهای کروسان را خراب کند.
1. کره هنگام لامینیشن بیش از حد گرم است
یکی از شایعترین دلایل از بین رفتن لایههای کروسان، گرم شدن بیش از حد کره است.
کره باید هنگام لامینیشن حالت پلاستیک و انعطافپذیر داشته باشد؛ یعنی بتواند همراه خمیر باز شود، اما نباید آنقدر نرم باشد که وارد خمیر شود.
اگر محیط کار، خمیر یا دستگاه شیتکن بیش از حد گرم باشد، کره نرم شده و بهجای باقی ماندن به شکل یک ورقه مستقل، با خمیر مخلوط میشود.
در چنین شرایطی مرز میان لایههای کره و خمیر از بین میرود و پس از پخت نیز لایههای مشخصی مشاهده نمیشود.
2. کره بیش از حد سرد و شکننده است
فقط گرم بودن کره مشکلساز نیست. کره بسیار سرد نیز میتواند کیفیت لامینیشن را کاهش دهد.
اگر کره نسبت به خمیر بیش از حد سفت باشد، هنگام عبور از شیتکن یا باز کردن با وردنه به قطعات کوچک شکسته میشود. در نتیجه بهجای یک ورقه پیوسته کره، بخشهایی از خمیر بدون چربی و قسمتهایی با تجمع کره ایجاد میشوند.
به همین دلیل یکی از اصول مهم تولید کروسان این است که خمیر و کره هنگام لامینیشن قابلیت انعطاف نسبتاً مشابهی داشته باشند.
3. فشار نامناسب هنگام شیت کردن خمیر
باز کردن خمیر کروسان باید بهصورت تدریجی انجام شود.
اگر ضخامت خمیر در یک مرحله بهشدت کاهش پیدا کند، فشار زیادی به لایههای داخلی وارد میشود. این فشار ممکن است باعث شکستن ورقه کره، پارگی خمیر یا ادغام برخی از لایهها شود.
در تولید صنعتی نیز بهتر است فاصله رولهای شیتکن مرحلهبهمرحله کاهش یابد تا خمیر و کره بدون آسیب به ضخامت موردنظر برسند.
4. تعداد بیش از حد تاها
این تصور که «هرچه تعداد لایههای کروسان بیشتر باشد، محصول بهتر خواهد بود» همیشه درست نیست.
افزایش بیش از اندازه تعداد تاها میتواند لایههای کره و خمیر را بسیار نازک کند. در این حالت ساختار داخلی کروسان ممکن است بهجای حفرههای باز و مشخص، ریز، فشرده و نانیشکل شود.
بنابراین تعداد Fold یا تا باید بر اساس فرمول، ضخامت نهایی و نوع ساختار موردنظر انتخاب شود. هدف، ایجاد بیشترین تعداد ممکن لایه نیست؛ بلکه ایجاد لایههای منظم، سالم و قابل تفکیک است.
5. استراحت ناکافی بین مراحل لامینیشن
هنگام باز کردن خمیر، شبکه گلوتنی تحت کشش قرار میگیرد. اگر بدون استراحت کافی دوباره خمیر را باز کنیم، مقاومت خمیر افزایش یافته و ممکن است خمیر جمع شود یا فشار زیادی به لایههای کره وارد کند.
استراحت کنترلشده بین مراحل تا زدن باعث ریلکس شدن خمیر و ادامه بهتر فرآیند لامینیشن میشود.
البته استراحت بسیار طولانی در سرمای شدید نیز ممکن است کره را بیش از اندازه سخت و شکننده کند. بنابراین زمان و دمای استراحت باید همزمان کنترل شوند.
6. دمای نامناسب پروف کروسان
پس از شکلدهی، کروسان وارد مرحله تخمیر نهایی یا Proofing میشود. این مرحله نیز میتواند لایههایی را که با زحمت ایجاد شدهاند خراب کند.
اگر دمای پروفر بیش از حد بالا باشد، کره موجود میان لایهها نرم یا حتی ذوب میشود و ممکن است به داخل خمیر نفوذ کند یا از محصول خارج شود.
در منابع فنی برای کروسان، پروف در محدودهای مانند حدود 26 درجه سانتیگراد و رطوبت نسبی حدود 75 تا 80 درصد ذکر شده و اصل مهم این است که دمای پروف از نقطه ذوب چربی رولاین بالاتر نرود.
7. تخمیر نهایی نامناسب
کروسانی که به اندازه کافی پروف نشده باشد، ساختار متراکمتری خواهد داشت و فرصت کافی برای توسعه مناسب سلولهای گازی پیدا نمیکند.
از طرف دیگر، پروف بیش از اندازه نیز میتواند ساختار محصول را ضعیف کرده و در صورت بالا بودن دما باعث نرم شدن کره شود.
در یک کروسان آماده پخت، معمولاً افزایش محسوس حجم، حالت سبک و لرزان و شروع مشخص شدن برخی لایهها قابل مشاهده است.
8. دمای نامناسب فر
مرحله پخت آخرین فرصت برای جدا شدن مناسب لایههاست.
حرارت مناسب فر باعث تولید سریع بخار و توسعه ساختار کروسان میشود. اگر دمای فر بیش از حد پایین باشد، ممکن است کره بهآرامی ذوب شده و قبل از اینکه بخار بتواند لایهها را بهخوبی از هم جدا کند، از ساختار خارج شود.
وجود مقدار زیادی کره ذوبشده در کف سینی میتواند یکی از نشانههای وجود مشکل در کنترل دمای پروف، لامینیشن یا پخت باشد.
آرد چه نقشی در لایهبندی کروسان دارد؟
کیفیت آرد نیز اهمیت زیادی دارد. خمیر باید بهاندازه کافی قابلیت کشش و استحکام داشته باشد تا مراحل لامینیشن، شیت کردن، شکلدهی، تخمیر و پخت را تحمل کند.
خمیر بسیار ضعیف ممکن است هنگام شیت کردن پاره شود، در حالی که خمیر بسیار مقاوم و کمکشش نیز میتواند باز کردن و لامینیشن را دشوار کند.
به همین دلیل در تولید حرفهای کروسان، علاوه بر میزان پروتئین آرد، ویژگیهای رئولوژیکی خمیر نیز اهمیت دارند.
چگونه کروسانی با لایههای مشخص داشته باشیم؟
برای دستیابی به کروسانی با ساختار لایهای مطلوب باید چند عامل را همزمان کنترل کرد: انتخاب آرد مناسب، استفاده از کره یا چربی لامینیشن با پلاستیسیته مناسب، هماهنگی قوام خمیر و کره، کاهش تدریجی ضخامت در شیتکن، تعداد مناسب Fold، استراحت کافی، کنترل دمای محیط و پروفر و در نهایت پخت صحیح.
در واقع کیفیت کروسان نتیجه یک عامل واحد نیست؛ بلکه حاصل تعادل میان فرمولاسیون، لامینیشن، دما، زمان و فرآیند تولید است.
جمعبندی
اگر لایههای کروسان پس از پخت از یکدیگر جدا نمیشوند، اولین بخشهایی که باید بررسی شوند دمای کره و خمیر و کیفیت لامینیشن هستند. کره بسیار گرم در خمیر جذب میشود و کره بسیار سرد ممکن است هنگام شیت کردن بشکند.
فشار زیاد شیتکن، تعداد نامناسب تاها، استراحت ناکافی، دمای بالای پروف و شرایط نامناسب پخت نیز میتوانند باعث ایجاد کروسان متراکم و بدون لایههای مشخص شوند.
در تولید حرفهای کروسان، کنترل دقیق همین جزئیات است که تفاوت میان یک محصول نانی و متراکم با یک کروسان سبک، ترد، لایهلایه و دارای ساختار لانهزنبوری مطلوب را رقم میزند.